domingo, 27 de enero de 2013

Fundición de metales

El proceso de fundición consiste en fundir un material, luego introducirlo en una cavidad llamada molde donde se va a soldificar con la forma deseada.

El proceso más tradicional es el de fundición en arena donde colamos metal fundido en un molde de arena dejándolo soldificar y posteriormente romper el molde para extraer la pieza fundida. Casi todas las aleaciones pueden fundirse en arena; de hecho, es uno de los pocos procesos que pueden usarse para metales con altas temperaturas de fusión, como son el acero, el níquel y el titanio. Su versatilidad permite fundir partes muy pequeñas o muy grandes y en cantidades de producción que van de una pieza a millones de éstas.
Para este tipo de fundición (en arena) se utiliza materiales como hierro, acero, bronce, latón, entre otros.

Algunas técnicas:
  • Colocación del macho o corazones. Si la pieza que se quiere fabricar es hueca, será necesario disponer machos, también llamados corazones que eviten que el metal fundido rellene dichas oquedades. Los machos se elaboran con arenas especiales debido a que deben ser más resistentes que el molde, ya que es necesario manipularlos para su colocación en el molde. Una vez colocado, se juntan ambas caras del molde y se sujetan. Siempre que sea posible, se debe prescindir del uso de estos corazones ya que aumentan el tiempo para la fabricación de una pieza y también su coste.
  • Colada. Vertido del material fundido. La entrada del metal fundido hacia la cavidad del molde se realiza a través de la copa o bebedero de colada y varios canales de alimentación. Estos serán eliminados una vez solidifique la pieza. Los gases y vapores generados durante el proceso son eliminados a través de la arena permeable.
  • Enfriamiento y solidificación. Esta etapa es crítica de todo el proceso, ya que un enfriamiento excesivamente rápido puede provocar tensiones mecánicas en la pieza, e incluso la aparición de grietas, mientras que si es demasiado lento disminuye la productividad. Además un enfriamiento desigual provoca diferencias de dureza en la pieza. Para controlar la solidificación de la estructura metálica, es posible localizar placas metálicas enfriadas en el molde. También se puede utilizar estas placas metálicas para promover una solidificación direccional. Además, para aumentar la dureza de la pieza que se va a fabricar se pueden aplicar tratamientos térmicos o tratamientos de compresión.
  • Desmolde. Rotura del molde y extracción de la pieza. En el desmolde también debe retirarse la arena del macho. Toda esta arena se recicla para la construcción de nuevos moldes.
  • Desbarbado. Consiste en la eliminación de los conductos de alimentación, mazarota y rebabas procedentes de la junta de ambas caras del molde.
  • Acabado y limpieza de los restos de arena adheridos.
Acabados:
  • Mecanizado
  • Tratamiento térmico. 

martes, 20 de noviembre de 2012

Planos

Para hacer el carrito primero que nada necesité planos para saber cómo eran las medidas, así que el plano quedó de la siguiente manera (escala 1:1)


Voy asumiendo que este carro (Ford Mustang) es uno de los más sencillos de la historia y no tiene nada de chévere. 

Mi carrito

Al realizar el carro se empezó por la parte de balso que vendría siendo la zona del motor, con lapicito se marcó dónde iban los detalles y luego se los ubicó por medio de tallado con bisturí.


Cuando se hacia la parte del cartón paja por supuesto se utilizó el proceso de aglomerado que consiste en pegar planos de modo que al contemplar la figura final sea volumétrica y parecida.


Por último la parte en yeso fue algo más compleja puesto que no solo se debe trabajar en el tallado sino también en el encofrado. 

Para hacer la mezcla del yeso se necesita una relación de 2 a 3: dos vasos de agua y tres vasos de yeso. Se vierte la mezcla en un molde previamente engrasado, ya sea con vaselina u otro tipo de engrasante bonito. Esperar 15 a 30min cuando la mezcla este seca. En ese momento se tirar el contenedor (pero no, porque dañamos el ambiente amigable, así que re-usamos). Tomamos el bloque de yeso que nos quedó y con un bisturí preferiblemente le vamos dando la forma que queremos que tome. 

Este mismo proceso lo podemos utilizar para crear moldes en yeso, para "producción en serie" Para esto simplemente necesitamos un modelo de la pieza que necesitamos repetir y luego cubrirla en yeso, preferiblemente a dos partes, cuando lo saquemos del contenedor ya podemos decir que tenemos un molde. Este molde lo utilicé para hacer las llantas del carro en un material llamado flexo cuya preparación es bastante sencilla, se somete al baño maría y luego se vierte en el molde. Así obtenemos nuestras llantitas. 


lunes, 12 de noviembre de 2012

Hueso duro, masilla o estuco.

El hueso duro es una masila de gran poder de relleno y más rendimiento dejando superficies bien terminadas. No deja poros, no se asienta, posee excelente adhesión, fácil lijado, flexibilidad y consistencia. Se usa principalmente en el repintado automotriz, para la restauración de contornos suaves del cuerpo del vehículo.


¿Cómo se hace y se usa la masilla?
La masilla se prepara colocando en una superficie limpia y no absorbente, una cantidad del producto y se mezcla en una relación 30:1  con catalizador o secante, si se pone demasiado catalizador en la masilla, trae como consecuencia un secado bastante rápido  y una excelente adherencia del producto, si se agrega poco el producto pierde consistencia y adhesión. 

Se aplica la masilla con el catalizador con una espátula e capas muy delgadas, siempre en dirección recta hacia los bordes logrando el cubrimiento de la parte afectada. Toca 8 a 10 min antes de lijar. Si se desea también se le puede ir dando la forma deseada a la masilla a medida que se va secando con un bisturí.


Este proceso se llevó a cabo en el desarrollo del carro a escala para poder dar la impresión de que tenía una superficie lisa y que todo el material esta junto, de manera que no se vena las piezas por separado.  

Textura

Aporta al diseño una mirada, una sensación, o una superficie. Diariamente encontramos gran variedad de texturas por todo el entorno que nos rodea. La textura ayuda a crear un humor particular para una disposición o para otras en formas individuales.

La textura, permite crear una adaptación personalizada de la realidad añadiendo dimensión y riqueza al diseño.


Existen dos tipo de textura: Táctil y visual. 

Textura táctil: Por ejemplo la de una superficie rugosa, con relieve, o la de otra más fina, como la de un papel o la suavidad del terciopelo. Son todas aquellas perceptibles al tacto. 


Textura visual: Aquellas texturas impresas que se parecen a la realidad, como la arena, las piedras, rocas, etc. En esta clase de texturas pueden surgir unas que ya existen y otras que son irreales.

Hay otro tipo de textura que es la textura mosaico o patrón, sería algún tipo de textura visual. Cuando una imagen o una línea se repite muchas veces, acaba creando una textura visual. Un ejemplo serían los patrones de luces, que en la oscuridad agregan dimensión a una superficie. 


domingo, 28 de octubre de 2012

Productos en serie

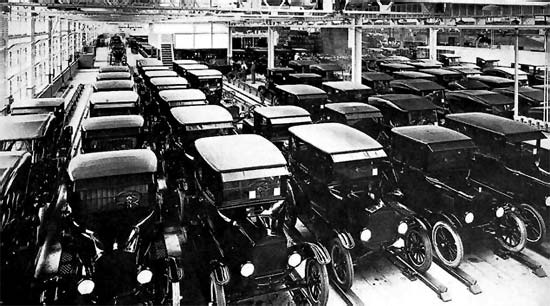
La producción en serie es la fabricación de bienes en cantidades masivas con diseños predeterminados o estandarizados de manera que todos salgan iguales. En este proceso normalmente se utiliza la cadena de montaje inventada por Henry Ford, pero en el caso de la clase cada uno va a tener su propio molde y modelo para fabricar sus productos.

En un auto se encuentran partes que están repetidas, algunas con simetría por reflejo o algunas que son completamente congruentes. Por ejemplo los espejos del mismo. Pero más allá de eso sabemos que hay una parte específica que está más repetida que el resto y son las llantas del carro, son cuatro y las cuatro son exactamente iguales, no habría necesidad de hacer un molde para cada una, con uno basta y se rellenaría cuatro veces para repetir la llantita.

Hicimos un modelo de la llanta en arcilla con todos y cada uno de los detalles de la llantita para poder generar un molde de yeso luego y que tenga los mismos detalles de modo que lo utilicemos 4 veces para hacer cada una de las llantas.

Entonces en el molde vertimos el producto necesario ya sea flexo, colapicis, etc. y lo vertimos en nuestro molde de yeso con todos los juguetes, es decir untadito de vaselina y todo para poder sacarlo sin que se rompa ni el molde ni el producto final.